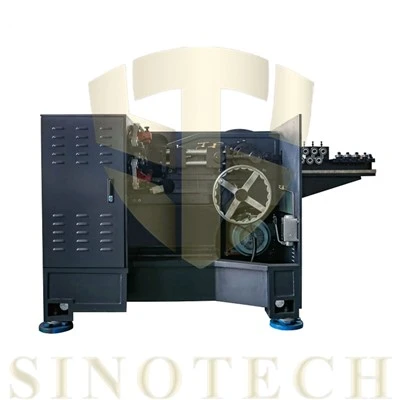
Класифікація та характеристика різьбонакатування
Залишити повідомлення
Накатування різьблення в основному поділяється на дві категорії залежно від використовуваних штампів: накочування різьби та обертання різьби. Залежно від способу подачі, обточування різьблення можна додатково розділити на кілька форм. При осьовій накатці різьби ролики рухаються вздовж осі заготовки, утворюючи різьбу. Тангенціальне накочування різьблення, також відоме як планетарне накочування різьблення, передбачає, що ролики врізаються в заготовку збоку. Радіальна різьбонакатка використовує два або три ролики для формування різьби за один оберт. Існує також прокатка головки, яка зазвичай зустрічається на автоматичних токарних верстатах, яка використовує кілька рівномірно розподілених роликових коліс.
Накатування різьби має ряд переваг. Його шорсткість поверхні перевершує точіння, фрезерування та шліфування. Деформаційний зміцнення, отримане прокаткою, підвищує міцність і твердість різьби. Цей процес має високий рівень використання матеріалів, високу ефективність виробництва та легко автоматизований. Крім того, прокатні матриці мають тривалий термін служби.
Накочування різьби також має певні обмеження або особливі вимоги. Твердість матеріалу заготовки, як правило, не повинна перевищувати HRC40, і потрібна висока точність розмірів заготовки. Високі вимоги до точності та твердості висуваються до прокатних штампів, що ускладнює виробництво, і вони, як правило, непридатні для прокатки різьби з асиметричними профілями зубів. Параметри обробки повинні суворо контролюватися. Забагато обертів кочення може призвести до низької ефективності, поділу різьби або перехресного-нарізання різьблення, тоді як занадто мало обертів може призвести до--круглої різьби або скорочення терміну служби матриці. Поширені дефекти обробки включають поверхневі тріщини, подряпини, поперечну-різьбу та часткову--круглість різьби.